

Cilindro idraulico telescopico – Set di tubi per cilindri multistadio, tubo in acciaio trafilato a freddo, E355
I nostri cilindri idraulici telescopici sono cilindri multistadio per carichi...

Un tubo d’acciaio trafilato a freddo esce dalla linea con una superficie lucida e pulita, ed è proprio in quel momento che diventa vulnerabile. L'acciaio nudo non ha alcuna difesa contro l'aria umida, la condensa dei container, le impronte digitali o la polvere di cloruro, e un tubo di precisione che ha viaggiato sei settimane via mare può arrivare con una foschia di ruggine superficiale che nessun cliente vorrebbe vedere sulla banchina di scarico. Il trattamento superficiale anticorrosivo è la risposta pratica, ma non è un prodotto unico. Si tratta di una famiglia di processi, ciascuno con il proprio scopo, i propri costi e le proprie conseguenze a valle.
Nel corso degli anni abbiamo rivestito, fosfatato, oliato e cromato numerosissimi lotti di tubi e abbiamo imparato che la scelta giusta dipende molto più da ciò che accade al tubo dopo che ci lascia che dal rivestimento stesso. Questo articolo spiega come pensiamo al problema.
La corrosione raramente inizia durante il servizio. Inizia nell’intervallo tra produzione e assemblaggio e solitamente è innescato da tre fattori: umidità, contaminazione e tempo. Un tubo accatastato in un magazzino con temperature oscillanti raccoglie ogni giorno condensa sulla sua superficie. Residui di lubrificante, fluido da taglio, sali di manipolazione e polvere sospesa nell'aria si depositano tutti su quella superficie e danno alla cella di corrosione qualcosa con cui lavorare.
I tubi trafilati e laminati a freddo sono più esposti rispetto ai materiali laminati a caldo perché la superficie è chimicamente attiva e priva di scaglie di laminazione. La stessa superficie pulita che rende possibile l'alesaggio di un cilindro levigato o uno stelo con finitura a specchio rimuove anche il sottile strato di ossido che altrimenti rallenterebbe l'attacco. Per le applicazioni idrauliche e pneumatiche, la conseguenza non è solo estetica: un foro di corrosione su un diametro interno può sollevare un labbro di tenuta, mentre uno stelo forato danneggerà in breve tempo il raschiatore e la premistoppa.
Vale anche la pena dire chiaramente che un rivestimento non è una riparazione. Se un tubo presenta già cavità, graffi o incrostazioni incrostate, nessuno strato di fosfato o pellicola di vernice potrà ripararlo, e infatti questi difetti si manifesteranno attraverso il rivestimento pochi mesi dopo come bolle o difetti di adesione.
La fosfatazione converte la superficie dell'acciaio in un sottile strato di fosfato cristallino anziché aggiungere una pellicola sopra di esso. La fosfatazione di zinco è la scelta abituale per i tubi in acciaio al carbonio, con pesi di rivestimento generalmente compresi tra 2 e 10 g/m² a seconda che il tubo venga verniciato, oliato o utilizzato come base per trafilatura. Lo strato è poroso su microscala, il che è esattamente ciò che lo rende un eccellente ancoraggio per il primer, e mantiene anche l'olio antiruggine in posizione molto meglio dell'acciaio nudo.
Per tubi strutturali, telai prefabbricati e parti che verranno verniciate dopo la consegna, la fosfatazione è spesso l'opzione più economica che possiamo offrire. Funziona bene con gruppi saldati, a condizione che la linea di pretrattamento sia adeguatamente controllata.
 Tubo in acciaio di precisione trafilato a freddo fosfatato Il tubo trafilato a freddo rivestito in fosfato migliora la resistenza alla corrosione e l'adesione della vernice, rendendolo un pretrattamento conveniente per i telai strutturali saldati verniciati dopo la consegna. Visualizza il prodotto →
Il rivestimento elettronico, o deposizione elettroforetica, utilizza un campo elettrico per spingere le particelle di resina caricate sul tubo. Il risultato è una pellicola nera molto uniforme, in genere di circa 15-25 micron, che raggiunge i fori e attorno ai bordi dove la verniciatura a spruzzo fatica. I sistemi epossidici catodici offrono ottime prestazioni in nebbia salina e buona resistenza meccanica, e il processo è a base acqua, il che è sempre più importante per i clienti con obblighi di reporting ambientale.
Solitamente consigliamo la cataforesi quando un tubo è visibile nella macchina finita, dove sarà esposto all'esterno o a condizioni di lavaggio, o dove la superficie interna necessita di protezione ma non deve essere unta. I compromessi sono che il rivestimento elettronico deve essere rimosso o mascherato prima della saldatura in alcuni assemblaggi e aggiunge uno spessore piccolo ma reale che deve essere considerato negli accoppiamenti con tolleranza stretta.
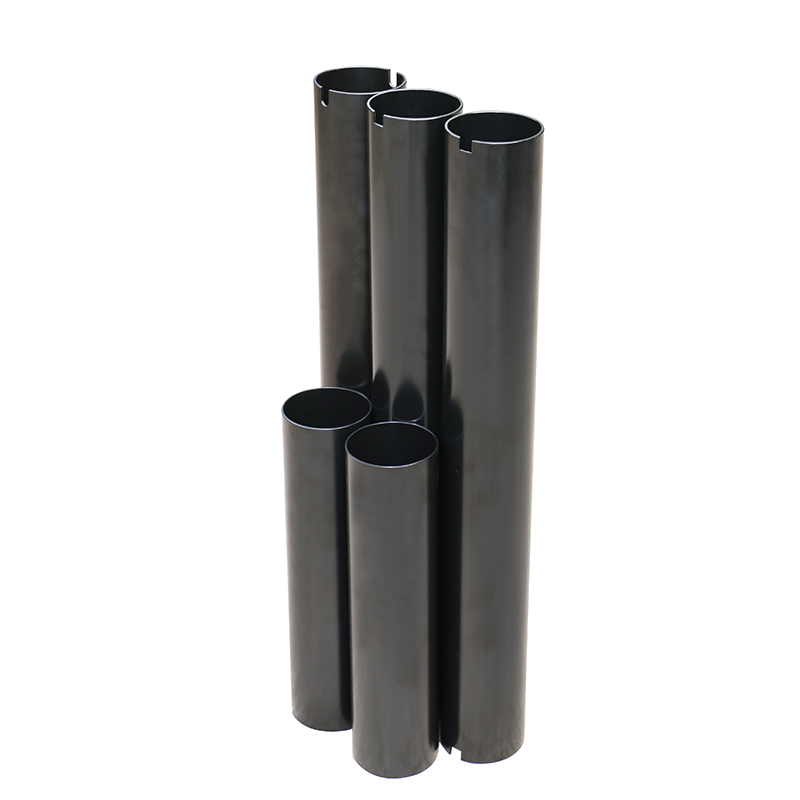 Tubo in acciaio anticorrosivo con rivestimento elettroforetico nero Il rivestimento elettrolitico nero fornisce una copertura interna ed esterna uniforme, adattandosi a tubi visibili, esterni o lavabili dove è necessaria una finitura protettiva non grassa. Visualizza il prodotto →
L'olio antiruggine rimane il cavallo di battaglia per i tubi che verranno comunque lavorati, saldati o sgrassati dal cliente. Una pellicola d'olio ben applicata gestisce lo stoccaggio a breve termine e il trasporto interno in modo molto economico e può essere rimossa con un lavaggio alcalino standard. Per trasporti marittimi più lunghi consigliamo un conservante più pesante o un inibitore della fase vapore combinato con tappi terminali e imballaggio a secco.
Il rischio principale con l'olio è la compatibilità. Un tubo molto oliato può contaminare il bagno di pulizia del cliente, interferire con una successiva fase di fosfatazione effettuata altrove o intrappolare i trucioli in un foro. Le pellicole leggere, pulite e ben drenate sono quasi sempre migliori di quelle spesse.
Per le aste dei pistoni e gli alesaggi dei cilindri, la protezione dalla corrosione e la resistenza all'usura devono essere risolte insieme. La cromatura dura da 20 a 30 micron, applicata su un substrato temprato a induzione e successivamente rettificata, fornisce una superficie a basso attrito che resiste sia all'abrasione che all'attacco dell'umidità e di mezzi leggermente aggressivi. La qualità della placcatura dipende fortemente dal pretrattamento, dal controllo del bagno e dalla rettifica post-placcatura, nonché dalla densità delle crepe: uno strato di cromo scarsamente controllato può essere sufficientemente poroso da consentire l'inizio della corrosione nel substrato.
 Stelo del pistone temprato a induzione con cromatura dura La barra in acciaio 45# o 4130 temprato a induzione con cromatura dura offre resistenza all'usura e alla corrosione per le aste dei cilindri idraulici e pneumatici. Visualizza il prodotto →
A volte la decisione anticorrosione più affidabile è quella di cambiare il materiale anziché rivestirlo. Il tubo inossidabile trafilato a freddo in TP304 o TP316L rimuove completamente il problema del rivestimento per applicazioni alimentari, mediche e in ambienti aggressivi e la passivazione ripristina lo strato passivo dopo la lavorazione meccanica. Trattiamo l'acciaio inossidabile come una scelta di design, non come un sostituto del rivestimento, e lo consigliamo solo quando il compito lo richiede realmente.
La tabella seguente riassume il comportamento pratico di questi trattamenti. I valori della pellicola sono intervalli tipici, non limiti assoluti, perché la chimica del bagno, le condizioni del substrato e le specifiche del cliente sono tutti fattori che influenzano il risultato.
| Trattamento | Film tipico | La migliore vestibilità | Punti da guardare |
|---|---|---|---|
| Fosfatazione di zinco | 2-10 g/m² | Tubi da verniciare, parti strutturali e saldate | Ha bisogno di una superficie pulita e attiva; lo strato poroso richiede olio o vernice |
| Rivestimento elettroforetico | 15-25 µm | Parti visibili, fori, servizio all'aperto e lavaggio | Lo spessore influisce sugli adattamenti; mascheratura necessaria prima della saldatura |
| Olio antiruggine | 1-5 g/m² | Stock di lavorazione, breve stoccaggio, trasporto interno | Protezione limitata dall'umidità; problemi di rimozione e compatibilità |
| Cromatura dura | 20-30 µm | Aste di pistoni, alesaggi di cilindri, contatti striscianti | Controllo della densità delle crepe; variazione del diametro dopo la placcatura e la rettifica |
| Acciaio passivato | Strato passivo | Fluidi alimentari, medicali e chimicamente aggressivi | Costo del materiale più elevato; i cloruri richiedono ancora cure |
È qui che nascono effettivamente la maggior parte dei problemi di approvvigionamento. Un tubo rivestito magnificamente per una lunga conservazione, ma destinato a una cella di saldatura che non accetta uno strato ricco di zinco, è un rivestimento difettoso indipendentemente dalle sue prestazioni in una cabina a nebbia salina. Ci poniamo tre domande prima di consigliare qualsiasi cosa:
Per le canne dei cilindri idraulici finite fornite pronte per il montaggio, ad esempio, una canna asciutta o leggermente oliata è spesso preferibile a un conservante pesante, perché la catena di montaggio pulirà comunque la parte e una pellicola appiccicosa intrappola la polvere. Per i tubi destinati alla spedizione in container verso una destinazione umida, un sistema più pesante con tappi terminali e confezioni di essiccante si ripaga molte volte.
Ogni trattamento che offriamo dipende dai passaggi precedenti. Lo sgrassaggio deve rimuovere completamente gli oli da disegno e da taglio; il decapaggio o la pulizia meccanica devono esporre una superficie di acciaio attiva e uniforme; il risciacquo deve eliminare i sali residui che altrimenti rimarrebbero sotto la pellicola. La nostra linea di lavorazione è controllata in termini di concentrazione del bagno, temperatura, tempo di permanenza e qualità dell'acqua di risciacquo, mentre il peso della pellicola o lo spessore del rivestimento viene controllato sui pezzi campione di ogni ciclo.
Niente di tutto ciò può nascondere un substrato difettoso, motivo per cui controlliamo la rettilineità, le dimensioni e le condizioni della superficie prima del rivestimento anziché dopo. Un rivestimento applicato su un graffio fallirà in corrispondenza di quel graffio e verrà attribuita la colpa al rivestimento.
Per gli acquirenti, il controllo pratico è una specifica scritta: quale trattamento, quale standard, quale peso o spessore del film, quale durata della nebbia salina, se applicabile, e come deve essere imballato il pezzo. Siamo sempre felici di contribuire alla stesura di tale specifica, perché una specifica chiara fa risparmiare ad entrambe le parti una grande quantità di corrispondenza successiva.
Il trattamento anticorrosivo rappresenta una piccola frazione del costo di un tubo di precisione e protegge l'intero valore del componente. Se non sei sicuro di quale percorso sia adatto alla tua applicazione, inviaci il disegno, la qualità del materiale e una descrizione dell'ambiente e ti diremo onestamente quale opzione sceglieremmo e quale eviteremmo.
Puoi contattare il nostro team tecnico tramite il pagina dei contatti , e per un confronto più attento tra tre trattamenti comuni puoi trovare la nostra nota su Rivestimento cataforetico contro fosfatazione contro oliatura utile come punto di partenza.

I nostri cilindri idraulici telescopici sono cilindri multistadio per carichi...

I nostri tubi in acciaio fosfatato sono trattati con un rivestimento fosfatat...

I nostri tubi per ammortizzatori senza saldatura sono prodotti secondo la nor...

Il nostro tubo per ammortizzatore idraulico è prodotto secondo gli standard E...

I nostri tubi per cilindri idraulici ASTM A519 sono realizzati con precisione...

I nostri tubi per scambiatori di calore in acciaio al carbonio sono progettat...


