

Tubi per scambiatori di calore in acciaio legato: senza saldatura e saldati, resistenti alle alte temperature
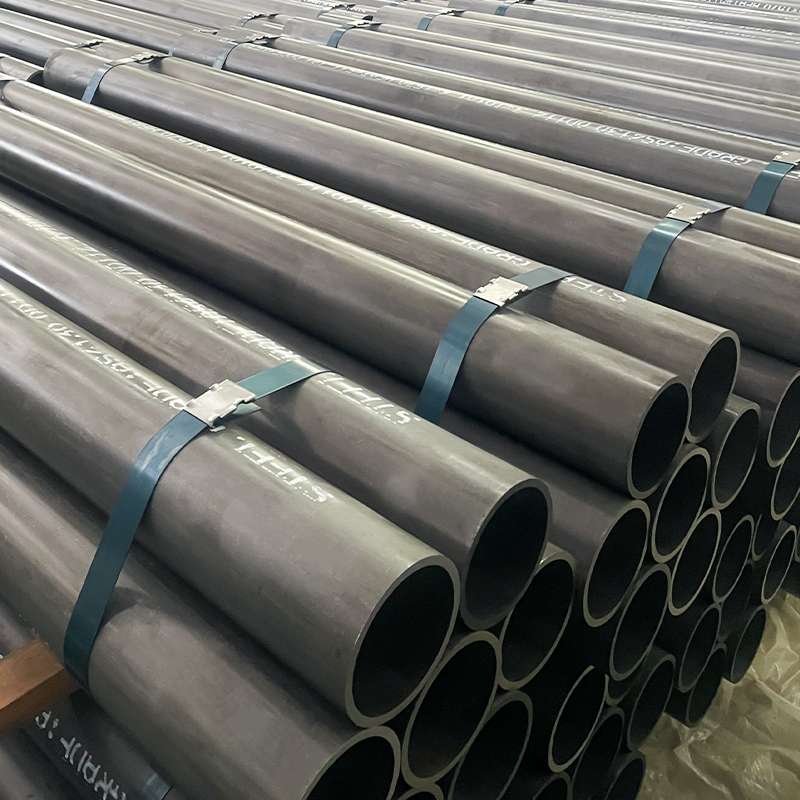
I nostri tubi per scambiatori di calore in acciaio al carbonio sono progettat...

Se acquisti tubi meccanici o idraulici per vivere, hai sentito questa domanda più di una volta: i tubi DOM sono uguali ai tubi senza saldatura e la differenza è davvero importante? La risposta breve è che si tratta di due prodotti diversi realizzati attraverso due percorsi diversi e il divario tra loro si manifesta in tolleranze, capacità di pressione, lavorabilità e prezzo. Estraiamo a freddo entrambi i tipi ogni giorno e la nostra risposta onesta è che nessuno dei due vince a titolo definitivo. Ciò che conta è quale si adatta alla parte che stai costruendo.
DOM sta per Drawn Over Mandrel, che descrive l'operazione di finitura piuttosto che il materiale di partenza. Il processo inizia con un nastro piatto di acciaio laminato a freddo, tagliato in larghezza, formato in un tondo e saldato longitudinalmente. La bava di saldatura esterna viene rifilata, quindi il tubo passa al banco di trafilatura: viene fatto passare attraverso una matrice in metallo duro che riduce il diametro esterno mentre un mandrino temprato all'interno del foro controlla contemporaneamente il diametro interno.
Poiché la parete viene compressa contemporaneamente tra due utensili rigidi, il risultato è un tubo con uno spessore della parete insolitamente uniforme, un foro diritto ed un'eccellente concentricità. Il cordone di saldatura non viene rimosso. Viene compresso e attirato fino a diventare quasi invisibile alla vista, ma è ancora presente e può essere localizzato con il test delle correnti parassite o con l'attacco acido. Una giuntura correttamente saldata e disegnata correttamente è esattamente il motivo per cui il tubo DOM resiste in servizio idraulico per milioni di cicli. Le specifiche comuni includono EN 10305-2 in E235 ed E355, ASTM A513 e la gamma DIN 2393, con versioni a parete sottile di grande diametro disponibili per lavori con cilindri più grandi.
 Metropolitana d'acciaio saldata trafilata a freddo (CDW) En10305-2 Grado E235 E355 E460 Tubi di precisione in acciaio saldato trafilato a freddo (CDW) - Tubi in acciaio ad alta tolleranza EN 10305-2 E235 E355 per l'ingegneria meccanica idraulica e automobilistica Produzione di metalli Suao... Visualizza il prodotto →
Il tubo senza saldatura inizia come una solida barra tonda in acciaio. La billetta viene riscaldata, forata per creare un guscio cavo, quindi laminata a caldo o estrusa e infine trafilata a freddo a misura, solitamente su un mandrino o un tappo. Dal primo passaggio di perforazione all'ultima estrazione, non vi è alcuna saldatura in nessun punto lungo la lunghezza del tubo.
Quel singolo fatto guida tutto il resto. Nessuna saldatura significa nessuna zona influenzata dal calore, nessuna giuntura da ispezionare e una parete che si comporta in modo identico in ogni direzione. Per i circuiti ad alta pressione, il servizio di fatica ad alto numero di cicli e il servizio corrosivo, gli ingegneri spesso preferiscono la parete omogenea di un prodotto senza saldatura trafilato a freddo. Le specifiche più spesso citate sono ASTM A519 ed EN 10305-1 e i gradi inossidabili come ASTM A269 seguono la stessa logica.
I compromessi sono reali. Lo sfondamento lascia intrinsecamente una maggiore eccentricità della parete rispetto alla formatura delle strisce, quindi il foro può trovarsi leggermente decentrato rispetto al diametro esterno. Pareti sottili e diametri molto grandi sono più difficili da reperire, le quantità minime di ordine sono meno flessibili e sia il prezzo che i tempi di consegna di solito sono più alti di una dimensione DOM equivalente. Quando un disegno richiede pareti pesanti e lavorazioni aggressive, spesso vale la pena pagare quel premio.
 Tubo in acciaio senza saldatura trafilato a freddo (CDS) DIN 2393 ASTM A519 Grado ST37-2 ST52.3 Tubo in acciaio senza saldatura trafilato a freddo (CDS) - DIN 2393 ASTM A519 (gradi ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Visualizza il prodotto →
La tabella seguente condensa le differenze più importanti durante la fase di preventivazione e pianificazione del processo. Usalo come punto di partenza, quindi conferma le tolleranze esatte necessarie per la tua applicazione.
| Attributo | Tubazione DOM | Tubi senza saldatura |
|---|---|---|
| Materiale di partenza | Nastro laminato a freddo, saldato nel tubo | Billetta solida, forata |
| Cordone di saldatura | Presente, disegnato quasi a filo | Nessuno |
| Uniformità dello spessore delle pareti | Eccellente, regolato dal calibro a nastro | Bene, più eccentricità dal piercing |
| Concentricità | Molto stretto dopo il disegno | Buono, storicamente più permissivo |
| Standard tipici | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Lavoro ad alta pressione e fatica | Affidabile quando la cucitura è solida e testata | Parete preferita e omogenea |
| Costo relativo | Generalmente più basso | Generalmente più alto |
| Tempi di consegna e gamma di dimensioni | Più corto; ampia gamma, comprese le pareti sottili | Più lungo; meno opzioni per l'OD di grandi dimensioni |
| Applicazioni più adatte | Tubi cilindri, tubi levigati, ammortizzatori, alberi motore, rulli trasportatori | Linee ad alta pressione, scambiatori di calore, aste di perforazione, pezzi lavorati a pareti spesse |
La variazione della parete è la causa numero uno di scarti durante la levigatura e la smussatura. Un tubo DOM formato da un calibro di nastro controllato entra generalmente nella levigatrice con una parete che varia solo leggermente, quindi l'asportazione del materiale rimane costante e il foro finito viene pulito in meno passaggi. Un tubo senza saldatura con maggiore eccentricità potrebbe richiedere un'ulteriore asportazione di materiale, che aumenta il tempo di ciclo e può spingere il foro al di fuori della banda di tolleranza H8 richiesta.
Il tubo DOM nazionale e importato viene regolarmente piegato, dentellato e levigato. La cucitura stirata si comporta bene in queste operazioni, ma deve essere qualificata per compiti critici per la fatica. Il tubo senza saldatura rimuove completamente quella variabile. Se il componente funziona ad alta pressione o presenta carichi invertiti, l'assenza di giunzioni vale il costo aggiuntivo. Gli acquirenti che desiderano una visione più ampia di come i percorsi di saldatura modificano le prestazioni possono leggere il nostro riepilogo di Tubi ERW vs DOM vs CDS prima di bloccare una specifica.
Entrambe le famiglie lavorano in modo pulito quando vengono selezionate la qualità e la durezza corrette. Il DOM solitamente arriva con una superficie come disegnata più liscia sia sul diametro esterno che sul diametro interno, il che riduce i tempi di lucidatura. Senza giunzioni tende a essere leggermente più duro nelle dimensioni a parete spessa, il che può prolungare la durata dell'utensile o ridurla a seconda delle velocità e degli avanzamenti. Parla con il tuo fornitore delle condizioni consegnate: ricotto, normalizzato o come trafilato fa una differenza più grande di quanto la maggior parte delle persone si aspetti.
Il nastro è più economico di una billetta forata e utilizza meno materiale per la stessa dimensione finita, quindi DOM normalmente arriva a un prezzo inferiore per chilogrammo. Questo vantaggio aumenta nelle dimensioni a parete sottile e di grande diametro, dove la saldatura e la trafilatura rappresentano semplicemente un percorso più efficiente rispetto alla foratura di una billetta pesante e alla sua riduzione.
Per un programma con un singolo cilindro idraulico, la differenza di costo raramente è il fattore decisivo. Per una linea a rulli o ammortizzatori ad alto volume, molto spesso lo è.
La maggior parte del lavoro con cilindri idraulici e pneumatici è una soluzione naturale per DOM, perché la concentricità e un foro pulito contano più del vantaggio teorico di una parete priva di giunture. Le qualità EN 10305-2 E355 e ASTM A513 dominano questo spazio e si perfezionano in modo affidabile con una finitura a specchio. Raggiungi la soluzione senza soluzione di continuità quando la pressione di esercizio è estrema, quando la parte viene saldata in un collettore senza spazio per dubbi sulla giunzione o quando la parete è abbastanza pesante da rendere antieconomico un percorso saldato.
Un punto pratico: la scelta della qualità del tubo è meno importante della finitura specificata. Per il servizio con stelo e cilindro, la tolleranza del foro H8 con rugosità Ra 0,4 è un requisito comune e dovrebbe essere scritto sul disegno anziché presunto. Forniamo tubo cilindro levigato e SRB sia nei materiali DOM che nei materiali di base senza giunzioni, in modo che i clienti possano scambiare costi con prestazioni senza cambiare fornitore.
 Tubo del cilindro idraulico – Acciaio saldato trafilato a freddo EN 10305-2, E355, per levigatura e SRB I nostri tubi per cilindri idraulici (CDW) sono prodotti secondo la norma EN 10305-2 E355, utilizzando tubi in acciaio saldati di alta qualità che vengono ulteriormente trafilati a freddo per migliorare la precisione, su... Visualizza il prodotto →
Alcuni miti emergono in quasi tutte le discussioni tecniche e chiarirli tempestivamente evita molte rielaborazioni:
La risposta giusta alla domanda DOM rispetto a quella semplice non arriva quasi mai da un catalogo. Dipende dall'abbinamento del percorso di produzione al caso di carico, alla fase di finitura e al volume che si intende acquistare. Inviaci il tuo disegno con la parete, la tolleranza, il grado e la finitura superficiale e ti diremo chiaramente quale percorso ti offre la parte migliore al prezzo migliore e perché.

I nostri tubi per scambiatori di calore in acciaio al carbonio sono progettat...

I nostri tubi idraulici sono realizzati in acciaio senza saldatura trafilato ...

I nostri tubi per cilindri idraulici ASTM A519 sono realizzati con precisione...

Tubi per albero di trasmissione di precisione ASTM A513/A519 – 1026, 1020, 10...

I nostri tubi per scambiatori di calore in acciaio al carbonio sono progettat...

I nostri tubi per ammortizzatori senza saldatura sono prodotti secondo la nor...


