

Tubo per ammortizzatore senza saldatura – EN 10305-1, gradi E235/E355, tubo in acciaio di precisione trafilato a freddo senza saldatura Ø40 x 2 mm
I nostri tubi per ammortizzatori senza saldatura sono prodotti secondo la nor...

L'ordine di un tubo per ammortizzatore sembrava a posto sulla carta: il materiale era indicato come SPHC, lo spessore della parete rientrava nell'intervallo e il prezzo era interessante. Ma quando è arrivato il primo lotto, il diametro interno misurato era al di fuori della tolleranza H11 consigliata dal fornitore di guarnizioni e alcuni tubi mostravano segni di imbutitura superficiali vicino al cordone di saldatura. L'azienda ha insistito affinché la composizione chimica corrispondesse a JIS G3131, e così è stato. Il problema non era la chimica: era che l'SPHC da solo non definisce un tubo di precisione.
Ecco la risposta breve: scegli E235 quando il tuo disegno o le specifiche del cliente richiedono tolleranze di precisione EN 10305-2, finitura superficiale controllata e comportamento a fatica prevedibile. Scegli SPHC solo quando capisci che si tratta di un nastro laminato a caldo, non di un tubo finito standard, e quando il tuo fornitore può dimostrare la lavorazione di trafilatura a freddo, la raddrizzatura e l'ispezione che trasformano quel nastro in un cilindro utilizzabile. Per la maggior parte delle applicazioni di ammortizzatori di primo equipaggiamento, l'E235-N è la base più sicura, mentre l'SPHC rimane un'alternativa basata sui costi con un rischio di accettazione più elevato.
La confusione inizia con i nomi dei gradi. SPHC è una designazione dello standard industriale giapponese JIS G3131, che copre lastre, fogli e nastri di acciaio dolce laminati a caldo. Specifica un contenuto massimo di carbonio intorno allo 0,15%, un contenuto massimo di manganese intorno allo 0,60% e un intervallo di trazione compreso tra 270 e 410 MPa. Ciò che non specifica è alcun requisito relativo alla tolleranza del diametro del tubo, alla variazione dello spessore della parete, alla rettilineità, alla rugosità della superficie interna o all'integrità della saldatura dopo la trafilatura a freddo.
E235 appartiene alla famiglia EN 10305 dei tubi di precisione in acciaio. Il “235” si riferisce a un carico di snervamento minimo di 235 MPa in condizioni normalizzate e gli standard sui tubi EN 10305-1 (senza giunture) e EN 10305-2 (saldati) definiscono molto più della semplice chimica. Stabiliscono classi di tolleranza dimensionale come D1, D2 e D3, specificano i requisiti delle condizioni superficiali e controllano la rettilineità. Quando un produttore di ammortizzatori scrive “EN 10305-2 E235-N” su un disegno, sta acquistando un tubo di precisione finito, non una materia prima. Questa distinzione è importante perché i cilindri dell'ammortizzatore dipendono da un diametro interno costante, da superfici pulite per il contatto della guarnizione e da uno spessore di parete affidabile per la resistenza allo scoppio. Se stai valutando le opzioni materiali, a Guida alla scelta del tubo dell'ammortizzatore può aiutarti ad associare questi requisiti ai gradi EN e JIS corretti.
La tabella seguente mostra i valori tipici per le strisce SPHC e i tubi di precisione E235. Si noti che l'E235 ha un limite di fosforo e zolfo più ristretto, che migliora la pulizia delle inclusioni e contribuisce a prestazioni di fatica più costanti in un cilindro a parete sottile.
| Proprietà | SPHC (JIS G3131) | E235 (EN 10305-2) |
|---|---|---|
| Carbonio,% | ≤ 0,15 | ≤ 0,17 |
| Manganese,% | ≤ 0,60 | ≤ 1,20 |
| Fosforo,% | ≤ 0,035 | ≤ 0,025 |
| Zolfo,% | ≤ 0,035 | ≤ 0,025 |
| Resistenza allo snervamento, MPa | ≥ 205 (tipico) | ≥ 235 (normalizzato) |
| Resistenza alla trazione, MPa | 270 – 410 | 340 – 520 (tipico) |
| Modulo di consegna | Nastri/lamiere laminati a caldo | Tubo di precisione, trafilato a freddo o normalizzato |
Il maggiore contenuto di manganese nell'E235 migliora la temprabilità e la resistenza dopo la trafilatura a freddo, motivo per cui i tubi E235 possono essere trafilati su pareti più sottili senza perdere la resistenza della colonna. L'SPHC, al contrario, si basa maggiormente sulla resistenza originale della laminazione a caldo e può richiedere una parete più spessa per ottenere la stessa resistenza al collasso in un ammortizzatore idraulico.
I cilindri degli ammortizzatori sono spesso trafilati con diametri esterni compresi tra 30 mm e 60 mm con spessori delle pareti compresi tra 1,5 mm e 3,0 mm. Il foro interno deve rimanere rotondo e diritto, poiché l'asta del pistone e il gruppo di tenuta si muovono al suo interno per milioni di cicli. Il tubo di precisione E235 inizia come un nastro laminato a caldo strettamente controllato o un tubo cavo senza saldatura, quindi passa attraverso la trafilatura a freddo con un mandrino o un tappo. Questo processo, combinato con le classi di tolleranza della norma EN 10305-2, produce una variazione del diametro interno che un fornitore di guarnizioni può pianificare. La striscia SPHC può essere aspirata allo stesso modo, ma la sua più ampia dispersione di manganese e di elementi residui fa sì che la risposta all'estrazione vari maggiormente da un calore all'altro. È ancora possibile ottenere buoni tubi, ma la differenza dimensionale in un ciclo di produzione sarà più ampia.
L'interno del tubo dell'ammortizzatore è una superficie di tenuta. Un graffio, un cordone di saldatura ruvido o un punto duro localizzato possono distruggere un paraolio in poche ore su un banco di prova. Si prevede che i tubi EN 10305-2 E235-N abbiano una superficie interna pulita e controllata dopo la trafilatura a freddo. Molti produttori specificano inoltre una rugosità massima di Ra 0,8 µm o migliore per il foro prima della placcatura o della finitura. L'SPHC, a causa della sua origine laminata a caldo, può portare con sé scaglie, vaiolature o difetti sui bordi provenienti dal laminatoio per nastri. Se un fornitore offre un Tubo ammortizzatore trafilato a freddo EN 10305-2 E235-N , i requisiti relativi alla superficie sono già impliciti. Con SPHC è necessario richiedere un'ispezione superficiale aggiuntiva ed è più difficile ricondurre qualsiasi difetto riscontrato dopo la trafilatura a un'unica causa.
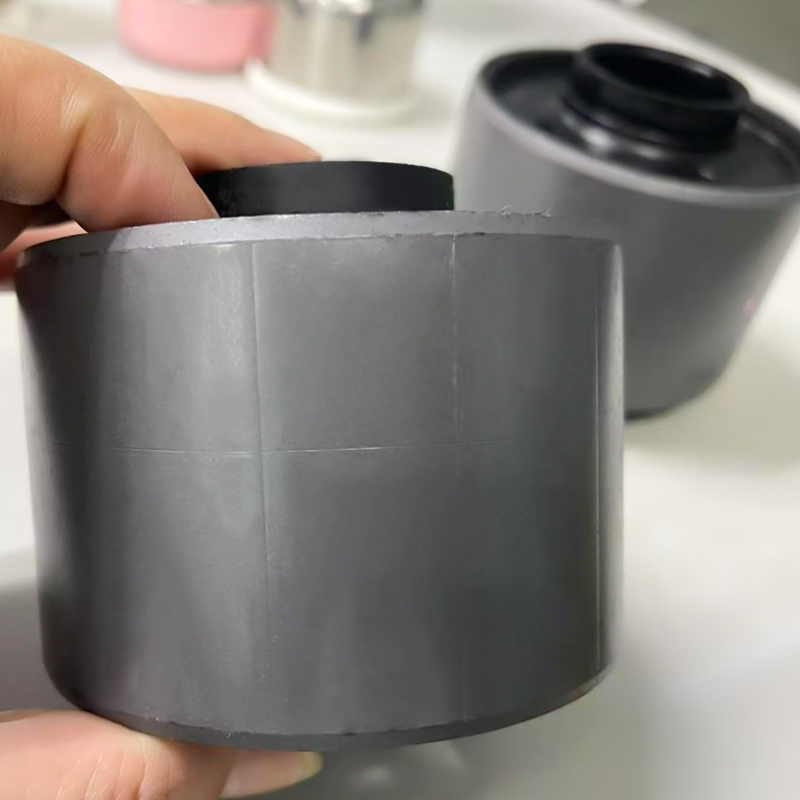 Tubo per ammortizzatore idraulico – EN 10305-2 E235 N, trafilato a freddo saldato di precisione S Suao è fornitore cinese di tubi per ammortizzatori idraulici - EN 10305-2 E235 N, tubi in acciaio di precisione saldati trafilati a freddo Ø40 x 2 mm, tubi... Visualizza il prodotto →
Il tubo dell'ammortizzatore è soggetto a ripetuti picchi di pressione interna, carichi di flessione e vibrazioni. Le crepe tipicamente iniziano da difetti superficiali o inclusioni. I limiti inferiori di fosforo e zolfo nell'E235 riducono il numero di inclusioni di solfuro che possono fungere da siti di inizio della fatica. In pratica, un tubo E235-N trafilato correttamente mostrerà risultati più coerenti in un test di fatica da pulsazione rispetto a un lotto di tubi SPHC trafilati con le stesse dimensioni. Per gli ammortizzatori delle autovetture, dove i costi di garanzia sono elevati, tale coerenza vale il premio del materiale.
L'SPHC non è un materiale sbagliato per definizione. Molti ammortizzatori aftermarket, ammortizzatori per veicoli commerciali e montanti delle sospensioni a basso costo utilizzano tubi saldati trafilati a freddo basati su SPHC. La chiave è trattare l’SPHC come un materiale in nastro che deve essere convertito in un tubo di precisione attraverso le stesse fasi a valle: taglio, formatura, saldatura ad alta frequenza, trafilatura a freddo, raddrizzatura, taglio e ispezione. Se il tuo fornitore ha il controllo del processo su questi passaggi, an Tubo ammortizzatore SPHC trafilato a freddo può funzionare per applicazioni in cui la tolleranza di disegno è inferiore a EN 10305-2 e la pressione operativa rimane moderata.
Tubo per ammortizzatore idraulico – EN 10305-2, acciaio SPHC, saldato trafilato a freddo (CDW), Suao è fornitore cinese di tubi per ammortizzatori idraulici - EN 10305-2, acciaio SPHC, saldati trafilati a freddo (CDW), Ø90,2 x 1,6 mm, tubi idraulici personalizzati... Visualizza il prodotto → Considerare l'SPHC in queste condizioni:
I rischi a cui prestare attenzione sono la variazione della resistenza da lotto a lotto, l'incoerenza del cordone di saldatura derivante dalla laminazione a caldo e il costo della rilavorazione quando è necessaria la rettifica o l'affilatura del diametro interno per correggere ciò che il processo di trafilatura ha lasciato indietro.
Qualunque sia la qualità scelta, la decisione di acquisto dovrebbe basarsi sulle specifiche del tubo finito e non solo sul nome del materiale. Chiedi a ciascun fornitore un confronto tra la produzione di SPHC e E235: quale tolleranza di stiramento mantengono, quale rugosità della superficie interna raggiungono e quali test eseguono su ogni lotto.
Come minimo, richiedere i seguenti documenti:
Se la tua applicazione consente dimensioni del foro o combinazioni di pareti personalizzate, assicurati che il fornitore possa adattare il programma di disegno anziché offrire solo dimensioni di stock standard. Un produttore di tubi con capacità interna di trafilatura a freddo e raddrizzatura è in una posizione migliore per controllare la relazione dimensionale tra diametro esterno e foro interno. Quando il disegno richiede la EN 10305-2, specificare la classe di tolleranza e confermare la frequenza delle ispezioni interne del fornitore. Se il requisito è meno rigido e hai comunque bisogno di una rotondità costante, chiedi informazioni opzioni di tubi in acciaio saldati trafilati a freddo di precisione per vedere se una soluzione ibrida si adatta al tuo obiettivo di costo.
Infine, ricorda che il grado della materia prima non è uno standard di qualità. La stessa bobina SPHC può diventare un tubo scadente o perfettamente buono a seconda del processo di trafilatura, del metodo di raddrizzatura e della disciplina di ispezione. Per i nuovi programmi di ammortizzatori, iniziare con E235-N come riferimento, convalidare i campioni e passare a SPHC solo quando i dati dei test mostrano che il risparmio sui costi non crea esposizione alla garanzia.

I nostri tubi per ammortizzatori senza saldatura sono prodotti secondo la nor...

Il nostro tubo per ammortizzatore idraulico è prodotto secondo gli standard E...

Panoramica Scopri i nostri tubi di precisione in acciaio lamin...

I nostri tubi per ammortizzatori idraulici sono prodotti utilizzando il proce...

Tubi d'acciaio trafilati a freddo senza saldatura (CDS) prodotti secondo...

Tubo di precisione in acciaio inossidabile trafilato a freddo – ASTM A269 TP3...


